 Language

Un rotor de pompă evaluat pentru fluid de proces de 90 °C se defectează în decurs de șase luni. Un conector supraviețuiește asamblării, dar se distorsionează prima dată când placa trece printr-un vârf de refluere fără plumb de 260 °C. O placă de supapă gestionează substanța chimică fină la temperatura camerei, dar nu la 180 °C în funcționare continuă. Toate cele trei defecțiuni au aceeași cauză principală: specificația materialului nu se potrivea cu fereastra de funcționare reală.
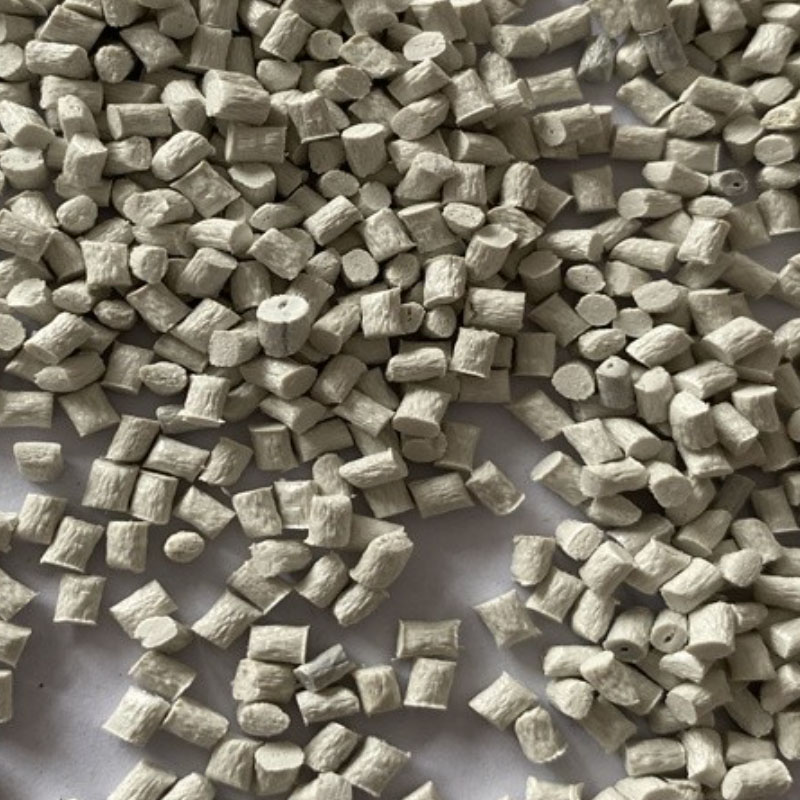
Peleții de plastic PPS închid acest gol. Sulfura de polifenilen este un termoplastic de inginerie semicristalin, la temperatură înaltă, cu un punct de topire aproape de 280 °C și o temperatură de serviciu continuă de 200–220 °C în majoritatea claselor. Coloana vertebrală de para-fenilenă și sulf este rigidă, stabilă termic și în mod inerent ignifugă, astfel încât majoritatea claselor PPS ajung la UL94 V-0 fără un pachet special de aditivi.
Acest articol explică ce furnizează granulele PPS, modul în care armătura își schimbă comportamentul, unde au sens economic și cum să specificați un grad personalizat fără a ghici.
Ce face peleții PPS să iasă în evidență printre materialele plastice de inginerie
PPS se află între termoplasticele de bază și superpolimerii. Oferă o rezistență mai mare la căldură decât nailonul sau PBT, o rezistență chimică mai largă decât majoritatea polimerilor semicristalini și un cost mult mai mic decât PEEK. Această poziționare îl face răspunsul implicit pentru piesele care trebuie să funcționeze la 180–220 °C fără fluaj sau degradare.
Structura în lanț explică comportamentul. Atomii de sulf leagă inelele de para-fenilen într-o coloană rigidă care se împachetează într-o fază de cristal bine ordonată. Rezultatul este un set de numere pe care inginerii de proiectare se pot baza:
| Proprietate | Valoare tipică | De ce contează |
|---|---|---|
| Densitatea | 1,35 g/cm³ | Ușoare în comparație cu metalul turnat sub presiune |
| Punct de topire | 280 °C | Fereastră largă de procesare și service |
| Temperatura de serviciu continuu | 200–220 °C | Medii fierbinți fără pierderi de rezistență |
| Temperatura de deviere a căldurii (1,82 MPa) | 135 °C nemodificat; până la 260 °C armat cu sticlă | Capacitate portantă la temperatură ridicată |
| Absorbție de apă (24 h) | < 0,05 % | Stabilitate dimensională în serviciu umed |
| Inflamabilitate | UL94 V-0, inerent | Nu sunt necesari aditivi ignifugă |
| Rezistenta chimica | Rezistent la acizi, baze, combustibili și solvenți | Fiabil în mediile agresive |
Captarea scăzută a umidității este unul dintre cele mai practice detalii. Piesele din nailon și poliester absorb apa și își schimbă dimensiunea; PPS nu. Prin urmare, mașinile de turnat de precizie folosesc pelete PPS pentru carcase, bobine și corpuri de senzori care trebuie să păstreze toleranțe strânse prin umiditate și cicluri termice.
Dacă piesa dumneavoastră nu necesită încă un sistem de umplere, rășina standard este punctul de plecare natural:
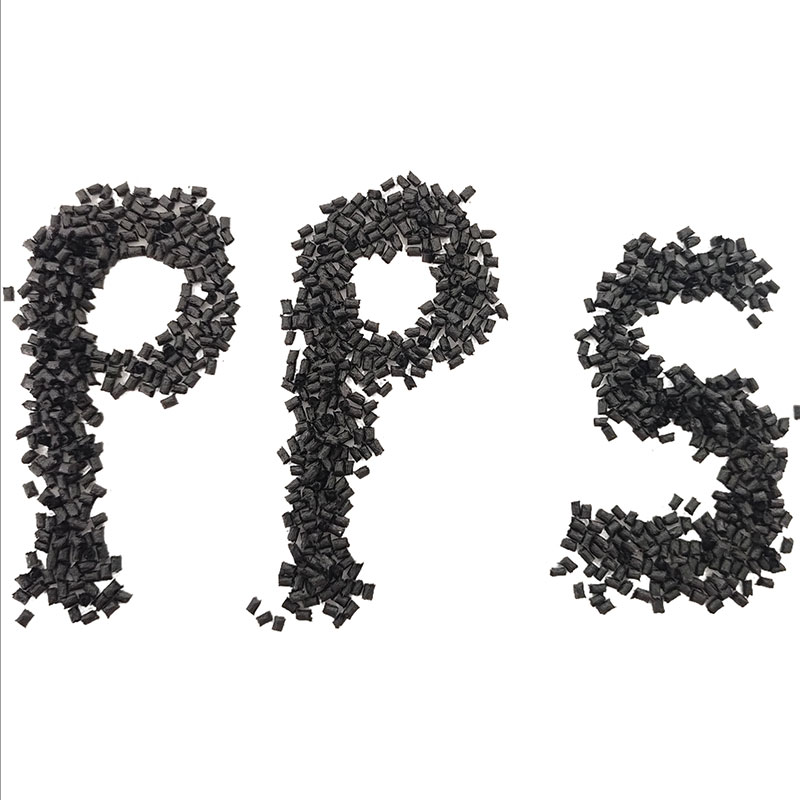 Rășină PPS cu sulfură de polifenilen standard pentru aplicații la temperatură înaltă Această rășină PPS de bază oferă o rezistență excelentă la căldură și chimică, dar fragilitatea sa limitează utilizarea structurală. Este punctul de plecare natural dacă piesa dumneavoastră nu necesită sistem de umplere. Vizualizare produs →
Grade PPS modificate: potriviți formularea cu punctul de operare
PPS nemodificat este rigid, dar fragil. Rezistența la impact cu crestături este scăzută, astfel încât părțile structurale necesită modificări. Fibra de sticlă crește rigiditatea, rezistența și rezistența la fluaj; PTFE reduce frecarea și uzura; fibra de carbon adaugă conductivitate și rigiditate; umpluturile minerale îmbunătățesc stabilitatea dimensională și reduc flash-ul. Alegerea unui grad înseamnă conectarea punctului de operare al piesei dumneavoastră la sistemul de umplere potrivit.
Căldură mare, rigiditate ridicată
Calitățile armate cu sticlă, cum ar fi PPS-GF45, împing temperatura de deviere a căldurii la 260 °C. Alegeți pentru carcase de pompe, rotoare și părți structurale în apropierea surselor de căldură.
Frecare și uzură
Compușii PPS-GF30-PTFE scad coeficientul de frecare și rezistă la uzura abrazivă. Alegeți pentru bucșe, scaune supape și mecanisme de culisare.
Precizie dimensională
PPS umplut cu minerale sau hibride reduce deformarea și contracția. Alegeți pentru carcase și cadre care trebuie să păstreze toleranțe strânse pe suprafețe mari.
Conductiv sau antistatic
PPS armat cu fibră de carbon asigură conductivitate electrică și disipare statică. Alegeți unde descărcarea electrostatică sau ecranarea reprezintă un risc.
Atacul chimic larg
PPS liniar cu greutate moleculară mare rezistă uleiurilor, combustibililor, acizilor și solvenților. Alegeți pentru expunere chimică continuă peste 150 °C.
Turnare de precizie cu flash redus
PPS ramificat sau întărit curge ușor în secțiuni subțiri cu mai puține bavuri. Alegeți pentru componente electronice dense, cu mai multe cavități.
Lista de mai sus nu este exhaustivă. Un amestecător poate combina materiale de umplutură, ajusta conținutul de fibre și poate regla rășina de bază. Înainte de a vă angaja la o notă, comparați fișele de date cu propriile condiții de testare. Un set practic de criteriile de evaluare a unui compus PPS vă va ajuta să filtrați afirmațiile care contează.
Pentru aplicațiile care combină căldura, expunerea chimică și contactul de alunecare, PPS modificat cu PTFE este o cale dovedită. Utilizările tipice sunt cuștile pentru rulmenți, scaunele supapelor și paletele pompei în care un material care funcționează uscat nu trebuie să usture suprafața metalică de împerechere. Opțiunea gata de producție pentru acest profil este:
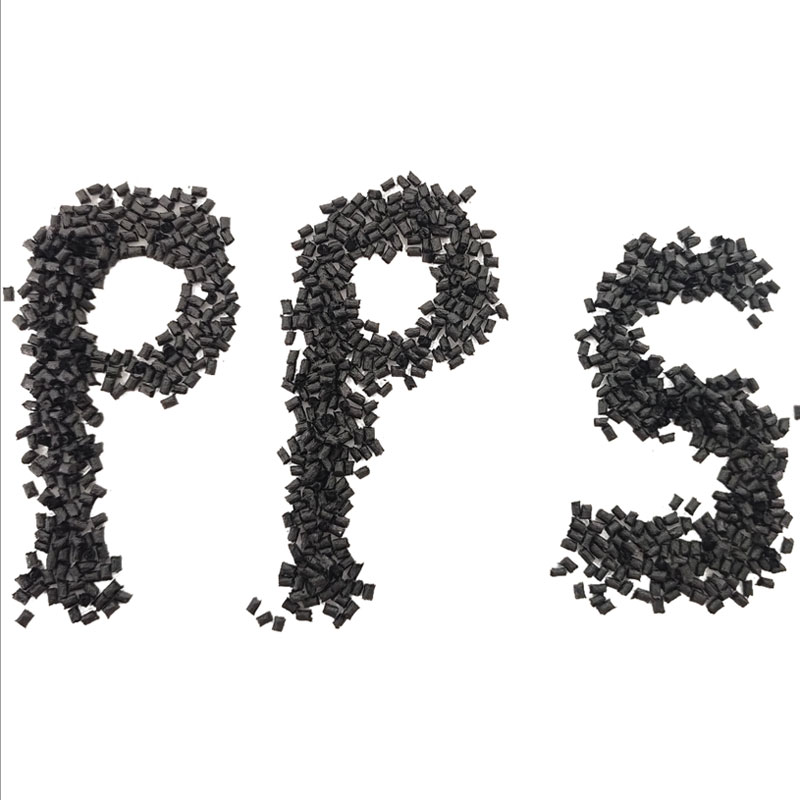 PPS GF30 PTFE Pelete compozite rezistente la uzura ignifugate Acest grad combină 30% fibră de sticlă cu lubrifierea PTFE, oferind rezistență ridicată și proprietăți de auto-lubrifiere. Se potrivește componentelor care funcționează pe uscat, cum ar fi rulmenții și scaunele supapelor, care se confruntă cu expunerea la căldură și la substanțe chimice. Vizualizare produs →
Unde peleții PPS funcționează în componente reale
Automobile
Senzorii de control al motorului, componentele sistemului de combustibil, piesele pompei E și carcasele farurilor cu LED se bazează pe PPS. Rezistă uleiului de motor fierbinte, lichidului de răcire și carburanților, își menține dimensiunile pe o durată largă de temperatură și supraviețuiește vibrațiilor fără fisurarea prin stres.
Electrice și Electronice
Conectorii, bazele releului, bobinele și carcasele senzorului văd refluența lipirii fără plumb la vârfuri de 260 °C. PPS rezistă acestor excursii, în timp ce rezistența sa inerentă la flacără și degajarea scăzută de gaze îndeplinesc cerințele electrice UL și auto.
Prelucrare industrială și chimică
Rotoarele pompelor, plăcile supapelor, piesele compresorului și componentele filtrului își petrec durata de viață în contact cu medii agresive. PPS armat cu sticlă își păstrează rigiditatea acolo unde termoplastele obișnuite se înmoaie, iar curajul său scăzut menține suprafețele de etanșare plane în timp.
Pentru piesele structurale la temperaturi ridicate, unde rigiditatea trebuie să supraviețuiască peste 200 °C, gradul pe care îl specificăm cel mai des este:
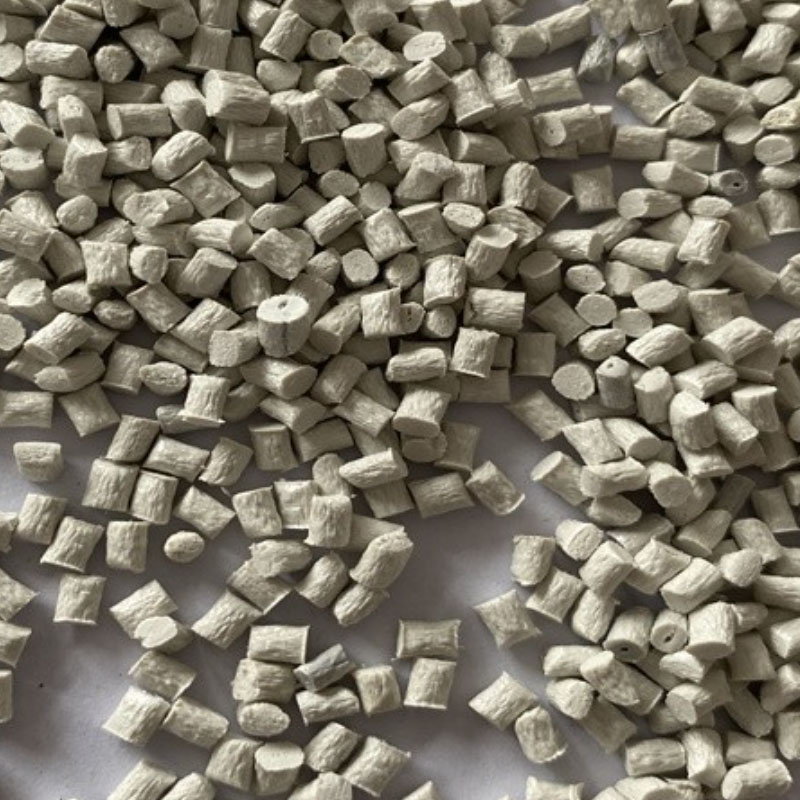 PPS GF45 Pelete din plastic de înaltă rigiditate și temperatură înaltă Întărit cu 45% fibră de sticlă, acest grad oferă o rigiditate excepțională și o stabilitate dimensională peste 200°C. Este specificat pentru piese structurale din aplicații auto și electrice care necesită performanță susținută. Vizualizare produs →
Cum trece un pelet personalizat PPS de la concept la producție
Calitățile standard acoperă multe aplicații, dar unele proiecte necesită o fereastră de proprietate personalizată. Acesta este locul în care un amestecător de plastic modificat adaugă valoare. Fluxul de lucru de mai jos este cel pe care îl urmărim Lisu Materiale Compozite și funcționează ca șablon pentru orice cumpărător.
- 1
Definiți fereastra de operare
Documentați sarcinile mecanice, profilul de temperatură, mediile chimice, cerințele electrice, durata de viață țintă și certificările pe care trebuie să le treacă piesa, cum ar fi UL sau IATF 16949.
- 2
Dezvoltați formula
Selectați tipul de rășină PPS de bază, tipul de umplutură și încărcarea și orice aditivi funcționali. Un compus poate repeta formula până când rezultatele de laborator se potrivesc cu valorile țintă.
- 3
Rulați teste pilot de amestecare și turnare
Produceți un lot de testare mic, modelați piese reale și verificați stabilitatea dimensională, rezistența liniei de sudură, calitatea suprafeței și comportamentul la îmbătrânire în condiții realiste.
- 4
Calificați loturile și asigurați aprovizionarea
Acordați criteriile de testare per lot, confirmați consistența de la lot la lot și stabiliți termene de livrare, ambalare și documentație stabile înainte de extinderea producției.
Principiul este simplu: definiți modul de defecțiune pe care trebuie să-l evitați, conveniți asupra criteriilor de testare măsurabile și calificați peletul pe unelte reale înainte de a-l scala. Această disciplină previne majoritatea erorilor de teren înainte de a începe.
Întrebări frecvente
Care este diferența dintre pelete PPS și PEEK?
PEEK rulează la temperaturi continue mai ridicate, adesea peste 250 °C, și oferă o duritate și o rezistență la oboseală mai bune, dar costă mult mai mult. PPS este cea mai economică opțiune de căldură ridicată pentru un serviciu continuu de 180–220 °C, oferind totuși o rezistență chimică excelentă.
Pot fi reutilizate sprue PPS și resturile de curgere?
În multe cazuri, da. Deoarece coloana vertebrală PPS rezistă la degradarea greutății moleculare în timpul turnării, materiile prime și materialul de curgere pot fi amestecate în pelete virgine într-un raport controlat. Confirmați procentul de remacinare acceptabil cu amestecătorul dvs. pentru a evita fragilitatea sau contaminarea peste istoriile termice repetate.
Care este diferența dintre PPS liniar și vindecat?
PPS liniar are rezistență mecanică, tenacitate și alungire mai mare, motiv pentru care este preferat pentru piesele structurale. Întărit, sau reticulat, PPS curge mai bine și produce mai puțină fulger în matrițe cu pereți subțiri și cu mai multe cavități, dar este mai fragil și mai puțin potrivit pentru modelele portante.
Cum ar trebui să fie uscate peleții PPS înainte de turnarea prin injecție?
Practica tipică este uscarea la 130–150 °C timp de 3–4 ore până când conținutul de umiditate scade sub 0,02%. Temperatura de topire variază de obicei între 300 și 340 °C, iar temperatura suprafeței matriței între 130 și 160 °C, pentru a obține o cristalinitate suficientă și un finisaj consistent al suprafeței. Urmați întotdeauna fișa cu date tehnice furnizată cu nota dvs. specifică.